Supporto CNC per fogli per incisione in ABS: una guida alla produzione
Supporto CNC per fogli per incisione in ABS: una guida alla produzione
Una produzione CNC efficiente dipende da un fissaggio stabile del foglio, da un pannello rovinato pulito, da zone di aspirazione controllate e da una sequenza di incisione e taglio pianificata. Queste decisioni di configurazione aiutano i fogli per incisione in ABS a rimanere posizionati mentre vengono prodotti testo, fori e profili esterni.
Risposta rapida:pulire e ispezionare il tavolo, posizionare il foglio senza detriti intrappolati, concentrare il fissaggio sotto l'area attiva, verificare l'utensile e il riferimento Z, incidere mentre il foglio è più stabile e pianificare il modo in cui le parti piccole rimarranno fissate durante il taglio finale del contorno. Il miglior metodo di bloccaggio dipende dalla macchina, dalla geometria del pezzo e dal percorso di produzione.
Perché il bloccaggio del lavoro influisce più della posizione della parte
Un foglio per incisione in ABS ha spesso uno spessore di soli 1,3 mm o 1,5 mm, mentre lo strato superficiale rimosso per esporre il nucleo di contrasto è molto più sottile. Se la lamiera si solleva, si piega o si sposta rispetto all'utensile, la profondità di incisione effettiva può cambiare sul pannello. Il testo sottile potrebbe rivelare il nucleo in modo non uniforme, i fori potrebbero spostarsi dalla posizione prevista e un contorno esterno potrebbe non corrispondere più alla grafica incisa.
Il workholding è quindi parte del controllo del processo, non un ripensamento. Il produttore di CNC AXYZ rileva che uno scarso vuoto o perdite d'aria possono produrre profondità di taglio errate, tolleranze perse e movimento del materiale. La sua guida tecnica enfatizza anche un letto sacrificale pulito, zone di aspirazione controllate e rimozione dei detriti tra il tavolo e il foglio.
Questo articolo si concentra sulla configurazione efficiente e sulla sequenza di elaborazione. I requisiti di qualità dei materiali, come colore approvato, spessore, condizioni superficiali e confronto dei lotti, dovrebbero comunque essere definiti nel disegno, nelle specifiche, nel campione approvato e nel contratto di acquisto.
Scegli il metodo di trattenimento per il lavoro vero e proprio
Non esiste un'unica attrezzatura corretta per ogni router CNC, dimensione del foglio e modello di parte. L'operatore deve seguire i metodi approvati dal produttore della macchina e valutare se il lavoro utilizza un foglio intero, un foglio parziale, pannelli grandi o molte piccole etichette.
| Percorso di mantenimento | Dove può adattarsi | Punti da controllare |
|---|---|---|
| Tavolo aspirante | Formati di fogli interi o più grandi con area coperta sufficiente | Selezione della zona, condizioni del pannello di deterioramento, perdite, area esposta della tavola e dimensioni della parte |
| Morsetti meccanici a basso profilo | Fogli parziali, grezzi o macchine senza vuoto sufficiente | Distanza degli utensili, distorsione della lamiera, posizione delle morse e prevenzione delle collisioni |
| Perni di fissaggio o di posizionamento | Ripetizione delle parti e controllo delle dimensioni dei pezzi grezzi | Origine, gioco, posizione dei perni e consistenza del disegno ripetibili |
| Metodo con nastro o supporto approvato | Piccole parti o supporto secondario ove appropriato | Residui di adesivo, protezione superficiale, forza di rimozione e compatibilità con la macchina |
| Schede o una strategia a buccia di cipolla | Le piccole parti annidate erano supportate dal CAM e dal piano di finitura | Posizione delle linguette, materiale rimanente, separazione finale e manodopera di finitura dei bordi |
I tavoli aspiranti sono comuni nella produzione di lamiere annidate perché il materiale può essere trattenuto senza che le morse attraversino il percorso utensile. AXYZ spiega che una pompa è generalmente adatta a materiali non porosi, con il flusso d'aria che passa attraverso un letto sacrificale e zone di vuoto che concentrano l'aspirazione nell'area attiva. La progettazione effettiva dell'attrezzatura varia, pertanto gli operatori dovrebbero utilizzare il manuale della macchina anziché copiare la configurazione di un'altra officina.
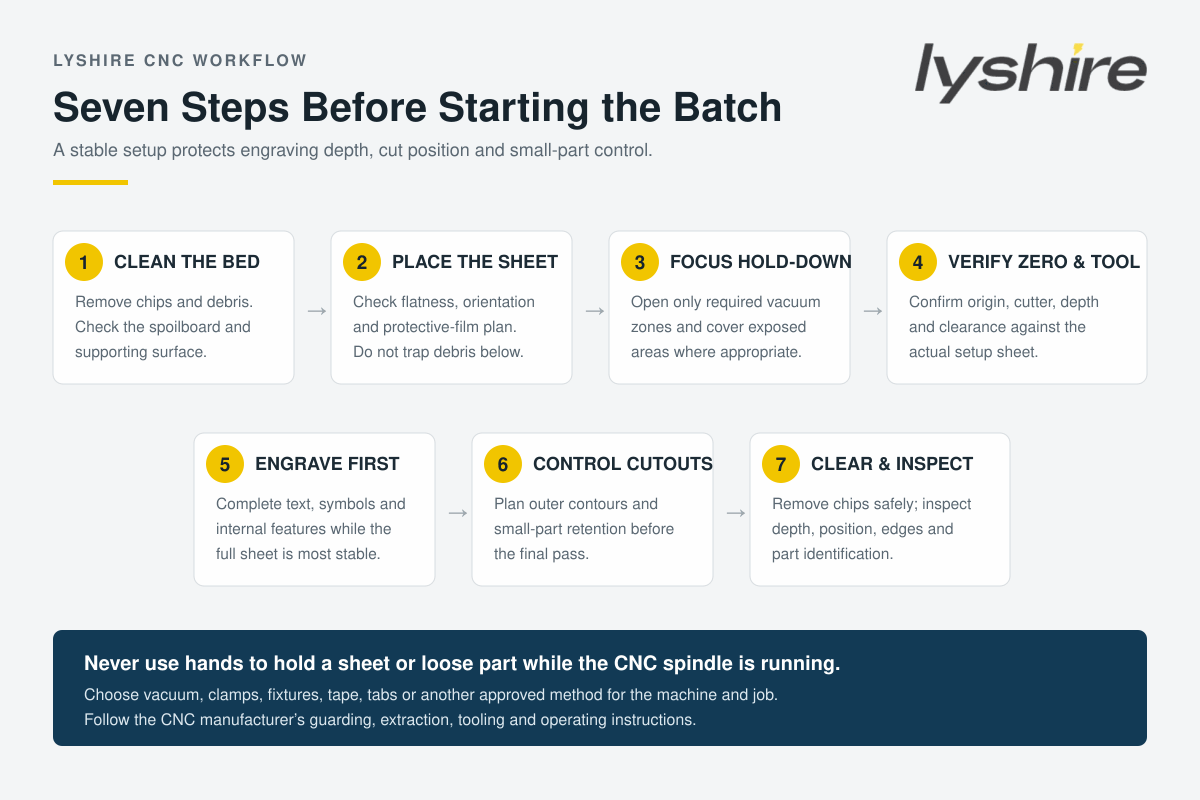
Passaggio 1: preparare il pannello di scarto e il letto della macchina
Rimuovere trucioli, polvere, ritagli e residui di adesivo prima di posizionare il foglio per incisione in ABS. Anche i piccoli detriti possono creare un punto elevato locale, impedire il contatto con l'intera superficie o consentire perdite di vuoto. Controllare il pannello rovinato per verificare la presenza di segni di taglio pesanti, zone danneggiate o una superficie che non è più sufficientemente livellata per la profondità di incisione prevista.
AXYZ consiglia di mantenere e scremare periodicamente un letto sacrificale fisso in modo che il riferimento dell'asse Z e le prestazioni del vuoto rimangano affidabili. L'intervallo di manutenzione appropriato dipende dal carico di lavoro, dagli utensili e dalla macchina. Non copiare un programma fisso senza considerare le condizioni effettive del letto.
Passaggio 2: controllare il posizionamento e l'orientamento del foglio
Prima di avviare l'aspirazione o le pinze, verificare che il foglio sia nell'orientamento previsto e che la faccia corretta sia verso l'alto. Per i fogli da incisione in ABS a due strati, la direzione faccia/nucleo determina il colore inciso visibile. Le finiture spazzolate o direzionali richiedono inoltre una direzione uniforme delle venature tra le parti correlate.
Controllare se durante l'operazione selezionata deve rimanere la pellicola protettiva. La risposta dipende dal materiale esatto, dalla pellicola, dallo strumento e dalla superficie richiesta. La pellicola può proteggere il viso durante la movimentazione, ma una pellicola danneggiata, sollevata o non idonea può interferire con l'ispezione o la lavorazione. Conferma il processo durante il campionamento invece di applicare una regola a ogni prodotto.
Fase 3: concentrare il vuoto sotto l'area attiva
Aprire solo le zone di aspirazione necessarie per il posizionamento del foglio e coprire le aree esposte non utilizzate laddove il produttore dell'apparecchiatura lo consiglia. Grandi aree scoperte possono ridurre la tenuta effettiva disponibile sotto il pezzo in lavorazione. Se il foglio copre solo parte di una tabella di grandi dimensioni, la suddivisione in zone diventa particolarmente importante.
Dopo aver applicato il vuoto, controllare il foglio in diverse posizioni prima di eseguire il programma. Un foglio intero che sembra sicuro vicino a un angolo potrebbe comunque sollevarsi vicino al centro o al bordo opposto. Non avvicinare le mani alla taglierina in funzione per testare o migliorare la tenuta. Arrestare la macchina e correggere l'attrezzatura in sicurezza.
Passaggio 4: verificare origine, taglierina e profondità di incisione
Confermare l'utensile, la direzione del mandrino, l'origine, l'altezza di sicurezza e il riferimento Z corretti rispetto al foglio di installazione. La geometria della fresa, l'affilatura e l'evacuazione del truciolo devono corrispondere alla configurazione dell'incisione ABS e al dettaglio desiderato. Un utensile usurato può aumentare la forza di taglio e il calore, il che può peggiorare le bave, tirare parti piccole o produrre bordi incoerenti.
Imposta la profondità dell'incisione attraverso un test rappresentativo anziché fare affidamento solo sullo strato frontale nominale. L'obiettivo è rimuovere la faccia in modo netto e rivelare il nucleo senza tagliare inutilmente in profondità. Registrare l'utensile e l'impostazione accettata in modo che un ordine ripetuto non inizi con un'impostazione incontrollata.
Passaggio 5: incidere prima di rilasciare i contorni esterni
Quando il lavoro include sia l'incisione che il taglio del profilo, testo completo, grafica e identificazione interna mentre il pezzo fa ancora parte del foglio più grande ogni volta che la progettazione della parte e la strategia CAM lo consentono. Normalmente il foglio ha la sua massima area supportata prima che i contorni esterni separino i singoli pezzi.
Anche i fori e le asole interne possono essere lavorati prima del contorno esterno finale, ma l'ordine corretto dipende dall'attrezzatura, dal flusso dei trucioli e dalla geometria della parte. Esaminare l'anteprima del percorso utensile per individuare collisioni, movimenti rapidi non necessari, punti iniziali ravvicinati e qualsiasi sequenza che potrebbe ridurre il bloccaggio troppo presto.
Passaggio 6: controllo delle parti piccole durante il taglio finale
Le piccole etichette creano una particolare sfida per quanto riguarda il lavoro. Man mano che il materiale viene rimosso attorno a una parte, l'area sigillata rimanente diminuisce e la forza di taglio può spostare la parte verso l'utensile. AXYZ identifica specificamente i pannelli usurati, le zone di aspirazione aperte in eccesso e i trucioli sotto la lamiera come cause di debole tenuta per le parti di piccole dimensioni.
A seconda della macchina e del piano di finitura, il team di produzione può utilizzare vuoto concentrato, impianti dedicati, metodi di nastro o supporto approvati, linguette o una strategia controllata della pelle rimanente. Ciascuna opzione modifica il tempo di ciclo e la manodopera di finitura. Verificare se la parte trattenuta può essere separata senza danneggiare la faccia o il bordo inciso.
Passaggio 7: gestire i chip e ispezionare il lotto
Un'efficace estrazione dei trucioli aiuta a mantenere visibile il percorso della taglierina e riduce la possibilità che i detriti si accumulino sotto i fogli successivi. Seguire i requisiti di estrazione e protezione del produttore del router. Non eliminare mai i trucioli manualmente mentre il mandrino gira.
Dopo la lavorazione, ispezionare le parti rappresentative per verificare il contrasto dell'incisione, la profondità uniforme, la posizione, la qualità del bordo, la dimensione del foro, le linguette rimanenti, i graffi e la corretta direzione della faccia/nucleo. Etichettare immediatamente i gruppi di colori e i lotti con dati variabili in modo che componenti visivamente simili non vengano mescolati durante l'imballaggio.
Come il annidamento può migliorare l'utilizzo dei fogli senza sacrificare il controllo
Il software di nidificazione può disporre più etichette o pannelli su un foglio per migliorare la resa del materiale. MultiCam descrive il piazzamento come un modo per ridurre gli sprechi e massimizzare la resa, sottolineando anche che i piani aspiranti migliorano il fissaggio delle parti e la precisione del taglio. Tuttavia, il nido più stretto possibile non è automaticamente il miglior nido di produzione.
Lasciare spazio sufficiente per la taglierina, l'evacuazione dei trucioli, le linguette e il materiale stabile tra le parti vicine. Evita layout che creano lunghe strisce non supportate o che rilasciano un gran numero di piccole parti prima che il programma finisca. Raggruppa strumenti e operazioni identici quando ciò riduce le modifiche senza compromettere la stabilità della parte.
Un record di configurazione ripetibile per i team di produzione
Una semplice registrazione dell'impostazione può ridurre la dipendenza dalla memoria di un operatore. Registrare il modello del foglio, l'orientamento faccia/nucleo, lo spessore, il formato del foglio, l'identificazione dell'utensile, la profondità di incisione, gli avanzamenti e le velocità, l'origine, il metodo di bloccaggio, le zone di vuoto attive, la decisione sulla pellicola protettiva, la sequenza del percorso utensile e il campione accettato.
Per gli ordini LYSHIRE, gli spessori comuni di incisione ABS includono 1,3 mm e 1,5 mm, mentre sono disponibili altri spessori regolari e di progetto. L'esatta dimensione e tolleranza devono essere ricavate dalla specifica del prodotto selezionato; una scheda tecnica non dovrebbe essere applicata automaticamente ad ogni costruzione.
Il percorso ABS standard è destinato alla fresatura CNC, all'incisione rotativa, alla foratura e al taglio. I progetti laser CO2 dovrebbero utilizzare la configurazione laser PMMA/acrilico separata. Per una spiegazione più ampia sulla selezione dei materiali, consultare ilSistema di lavorazione LYSHIREEsistema di struttura del foglio di incisione.
Problemi che spesso rimandano alla configurazione
| Problema osservato | Imposta gli elementi da rivedere |
|---|---|
| La profondità dell'incisione cambia lungo il foglio | Livello del letto, detriti intrappolati, planarità della lamiera, riferimento Z, condizione dell'utensile e pressione dell'attrezzatura |
| Il profilo esterno si sposta dal testo inciso | Perdite di vuoto, movimento della pinza, ordine di taglio, forza dell'utensile e ritenzione di piccole parti |
| Le piccole etichette si muovono durante il passaggio finale | Zone attive, condizioni del pannello rovinato, area esposta, metodo di supporto/ linguette e area sigillata rimanente |
| I bordi presentano bave o calore | Affilatura dell'utensile, geometria della fresa, combinazione mandrino/avanzamento, evacuazione truciolo e numero di passate |
| Dopo la lavorazione compaiono graffi | Pulizia del tavolo, rimozione dei trucioli, impilamento, condizioni della pellicola e metodo di separazione delle parti |
| Il batch ripetuto richiede una regolazione eccessiva | Registrazione della configurazione mancante, strumento diverso, materiale non verificato, origine modificata, condizione del letto o posizionamento dell'attrezzatura |
Sicurezza dell'operatore:non tenere mai la lamiera o un componente sciolto con la mano mentre il mandrino CNC è in funzione. Utilizzare un vuoto, un morsetto, un dispositivo, un trasportatore, una linguetta o un altro metodo controllato approvato e seguire le istruzioni di protezione e funzionamento del produttore della macchina.
Informazioni sulla richiesta di offerta per fogli per incisione ABS pronti per CNC
Comunica a LYSHIRE il processo CNC o rotativo, i colori della faccia/anima, la finitura, lo spessore, il formato del foglio intero o del pezzo finito, la grafica, il testo più piccolo, i fori, i profili esterni, il supporto, la quantità e i requisiti di imballaggio. Se il progetto prevede requisiti definiti di planarità, spessore o accettazione della superficie, includerli nel disegno o nelle specifiche.
Il MOQ standard di LYSHIRE è di 500 fogli e i colori standard possono essere mescolati in base alla conferma dell'ordine, alla disponibilità e ai multipli di imballaggio. Gli acquirenti che richiedono tagli personalizzati o parti finite devono anche fornire la priorità di nidificazione, l'identificazione della parte e la linguetta accettabile o il metodo di rimozione del supporto.
Domande frequenti
È necessario un piano aspirante per ogni foglio di incisione in ABS?
No. Il vuoto è comune per la lavorazione delle lamiere, ma morsetti, dispositivi, metodi di trasporto/nastro approvati o altre soluzioni possono adattarsi a macchine e parti particolari. Seguire le indicazioni del fornitore della macchina.
Perché normalmente l'incisione dovrebbe essere completata prima del contorno esterno?
La parte solitamente ha un'area supportata maggiore mentre rimane collegata alla lamiera. La sequenza finale deve ancora essere verificata per la geometria effettiva, l'utensileria e la strategia CAM.
Come si può evitare che le piccole parti si muovano?
Esaminare innanzitutto la zona di aspirazione, le condizioni del pannello di decomposizione, le aree esposte e i detriti. A seconda del lavoro, dispositivi di fissaggio, supporti, linguette o un metodo controllato con pelle rimanente possono fornire una ritenzione aggiuntiva.
La pellicola protettiva deve rimanere applicata durante l'incisione CNC?
Dipende dal materiale esatto, dalla pellicola e dal funzionamento. Testare se la pellicola protegge la superficie senza sollevarsi, avvolgere l'utensile o nascondere difetti.
È possibile riutilizzare una configurazione per fogli da 1,3 mm e 1,5 mm?
Non dare per scontato che sia così. Ricontrollare il riferimento Z, la profondità, la strategia di taglio, l'attrezzatura e il percorso utensile per lo spessore selezionato.
È possibile lavorare le lastre per incisione ABS standard con un laser CO2?
La configurazione ABS standard di LYSHIRE appartiene al percorso CNC/rotativo. I progetti laser a CO2 dovrebbero utilizzare la configurazione laser separata a base PMMA/acrilico.
Preparare una richiesta di foglio CNC ABS
Invia a LYSHIRE la macchina, i colori dei materiali, lo spessore, la grafica, il formato finito, la quantità e i vincoli di tenuta del pezzo. Il team tecnico può esaminare la configurazione ABS pertinente e il percorso campione.
Contatta LYSHIRERiferimenti per portapezzi CNC:Guida del letto a vuoto AXYZ, Guida di bloccaggio di piccole parti AXYZ, Manutenzione del letto sacrificale AXYZEPanoramica del Nesting MultiCam e del piano aspirante.