Come scegliere un foglio di plastica laserabile per i lavori con laser CO2
Come scegliere un foglio di plastica laserabile per i lavori con laser CO2
Un foglio di plastica laserabile dovrebbe essere selezionato in base all'esatto grado del materiale, alla struttura dello strato e al percorso di lavorazione verificato, non in base al colore o alla sola parola "plastica". Gli acquirenti devono inoltre definire l'incisione, il taglio, lo spessore, il formato finito, il montaggio e le condizioni di servizio prima di approvare un ordine di produzione.
Risposta rapida:Per i progetti LYSHIRE destinati all'incisione e al taglio laser CO2, iniziare con la configurazione laser separata a base PMMA/acrilico. Confermare i colori del frontale/anima, la finitura, lo spessore di 1,3 mm o 1,5 mm, il formato del foglio o del pezzo finito e l'ambiente di applicazione. Quindi testa la grafica rappresentativa sulla macchina reale prima della produzione in serie.
Cosa dovrebbe significare "laserabile" in un ordine di acquisto
"Laserabile" deve identificare un materiale che il suo fornitore ha progettato o approvato per la sorgente laser e il funzionamento specificati. Non dovrebbe essere trattata come una proprietà generale di tutti i fogli di plastica. Trotec, ad esempio, descrive le sue lastre laser a due e tre strati come materiali a base acrilica sviluppati per l'incisione e il taglio laser a CO2. Il raggio rimuove un sottile strato superficiale per rivelare il nucleo contrastante, mentre il taglio vettoriale può produrre il contorno finito.
La fonte della macchina è importante. I sistemi CO2, fibre, UV e diodi interagiscono con i materiali in modo diverso. Questa guida si concentra sulla lavorazione della CO2 perché questo è il percorso rilevante per le lastre per incisione laser a base acrilica di LYSHIRE. Se un acquirente utilizza un'altra fonte, il fornitore del materiale e della macchina deve confermare separatamente la compatibilità.
L'acrilico di qualità laser e l'ABS standard sono percorsi di ordine diversi
LYSHIRE separa la sua configurazione laser PMMA/acrilico standard dalla sua configurazione CNC/rotativa ABS standard. Questa distinzione impedisce agli acquirenti di ordinare un colore attraente nel materiale di base sbagliato e di scoprire il problema durante la produzione.
| Itinerario dell'ordine | Processo primario | L'acquirente dovrebbe confermare |
|---|---|---|
| Lastra laser a base PMMA/acrilica | Incisione e taglio laser CO2 | Grado laser esatto, colori degli strati, spessore, dettaglio dell'incisione, bordo tagliato ed estrazione |
| Foglio per incisione ABS standard | Fresatura CNC o incisione rotativa | Fresa, profondità, asportazione truciolo, qualità del bordo, fori e fabbricazione meccanica |
Alcuni produttori possono convalidare prodotti particolari per più di un processo. Ciò non rende intercambiabili tutte le lastre in ABS o acrilico. La compatibilità dipende dalla qualità esatta e dalle specifiche tecniche, non solo dal nome del polimero.
Per i lavori meccanici, rivedere ilSistema di lavorazione LYSHIRE. Per la gamma di materiali laser dedicata, vedereFogli per incisione laser LYSHIRE.
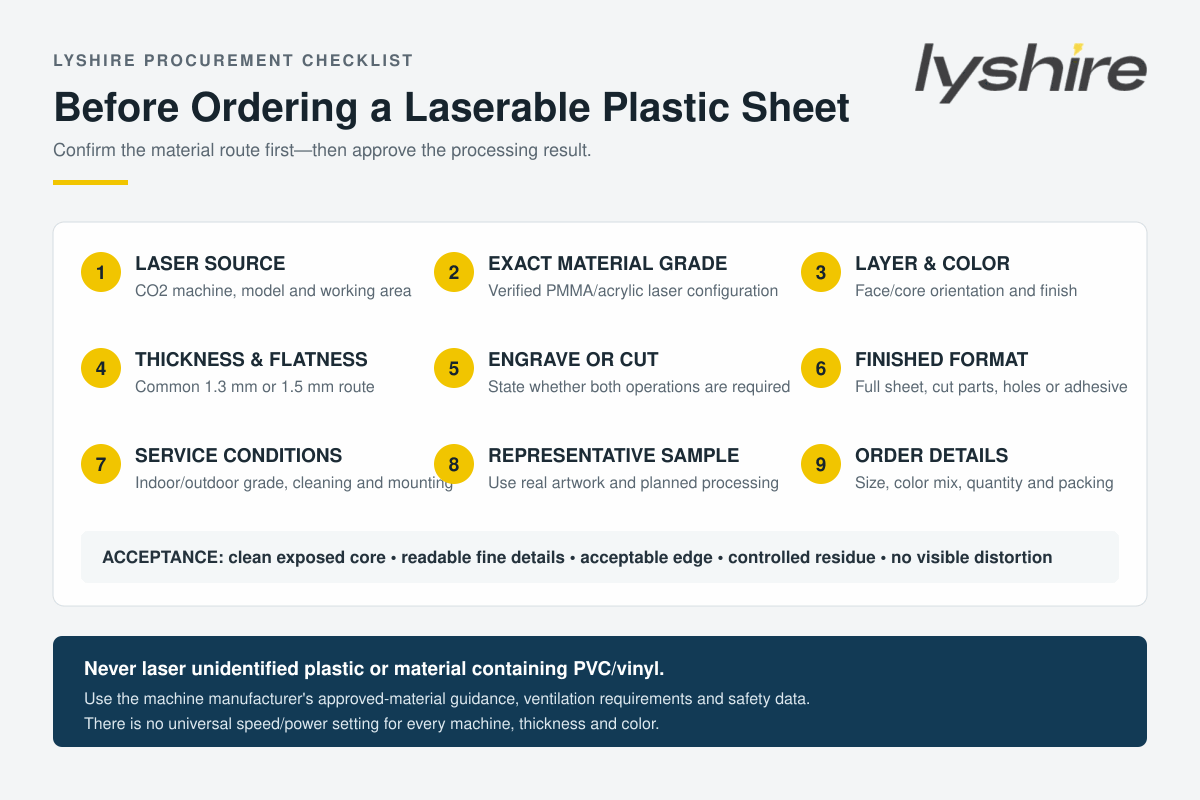
Nove controlli prima di selezionare un foglio di plastica laserabile
1. Confermare la sorgente laser e la macchina
Comunicare al fornitore che il progetto utilizza un laser CO2 e fornire il modello della macchina, la potenza nominale e l'area di lavoro, se disponibili. Una lastra che funziona su un sistema necessita comunque della conferma dei parametri su un altro sistema perché l'ottica, la potenza effettiva, la lente, il flusso d'aria, l'estrazione e le condizioni della macchina influiscono sul risultato.
2. Identificare l'esatto grado del materiale
Richiedere una descrizione chiara della struttura di base e del processo previsto. “L’aspetto acrilico”, il “laminato per incisione” o il “foglio segnaletico in plastica” non sono sufficienti. L'ordine deve collegare il colore e la finitura selezionati a una configurazione laser PMMA/acrilico verificata.
Non elaborare plastica non identificata. Il PVC e il vinile non devono essere incisi o tagliati con un laser a CO2 perché si possono produrre emissioni pericolose e corrosive. Le linee guida sulle apparecchiature di Epilog vietano esplicitamente il PVC e il vinile. Gli acquirenti dovrebbero inoltre consultare la guida sui materiali approvati dal produttore della macchina e la documentazione sulla sicurezza per la scheda esatta.
3. Definire la costruzione del livello e la direzione del colore
Un foglio per incisione superficiale a due strati utilizza una faccia sottile su un nucleo a contrasto. L'incisione rimuove il volto ed espone il nucleo come messaggio visibile. Per “nero/bianco” si intende quindi una faccia nera con caratteri incisi bianchi; “bianco/nero” produce il risultato opposto. Dichiara prima il colore del viso e poi il colore del nucleo.
Se un progetto necessita di tre colori, incisione inversa, costruzione su due lati o un'altra struttura, identifica tale requisito separatamente anziché dare per scontato che ogni foglio di plastica laserabile utilizzi la stessa struttura. ILSistema di struttura in lamiera di incisione LYSHIREspiega i percorsi disponibili.
4. Selezionare lo spessore in base alla parte finita
Gli spessori delle lamiere laser comunemente utilizzati da LYSHIRE sono 1,3 mm e 1,5 mm. Entrambi possono essere adatti per etichette di apparecchiature, targhette, legende di pannelli, segnaletica e altre parti di identificazione, ma la scelta finale dipende dalle dimensioni della parte, dalla movimentazione, dal montaggio e dalle specifiche del cliente.
| Spessore | Motivo tipico della selezione | Cosa testare |
|---|---|---|
| 1,3 mm | Equilibrio comune tra efficienza del foglio, movimentazione e rigidità dell'etichetta finita | Planarità, movimentazione di piccole parti, applicazione di adesivo e bordo tagliato |
| 1,5 mm | Rigidità leggermente maggiore o su richiesta del cliente/disegno | Velocità di taglio, apporto termico, qualità del foro, adattamento e profilo installato |
Non scegliere lo spessore basandosi solo sull'etichetta in pollici di un concorrente. I prodotti metrici nominali e imperiali non sono automaticamente identici. Confermare il requisito effettivo in millimetri e la tolleranza accettata sul disegno o sull'ordine di acquisto.
5. Separare i requisiti di incisione da quelli di taglio
Un progetto potrebbe richiedere solo l'incisione, solo il taglio o entrambi. Questi sono diversi punti di accettazione. L'incisione dovrebbe esporre il nucleo in modo pulito con dettagli fini e leggibili. Il taglio dovrebbe produrre un bordo accettabile senza eccessivo scioglimento, residui o distorsioni. Se sono necessarie entrambe le operazioni, il campione deve includerle entrambe.
Fornire il testo più piccolo, la linea più sottile, l'angolo interno più stretto, il foro più piccolo e il profilo esterno effettivo. Una grande parola di esempio incisa al centro di un foglio non dimostra che una fitta legenda sul pannello di controllo o una piccola etichetta con il numero di serie soddisferanno il compito.
6. Confermare la finitura frontale e la pellicola protettiva
Opaco, lucido, spazzolato, a specchio e altri volti speciali rispondono in modo diverso alla luce e alla manipolazione. Le superfici metalliche o con effetto specchio possono mostrare più facilmente impronte e graffi, pertanto è necessario verificare la pellicola protettiva, la direzione di lavorazione e il metodo di pulizia. Le finiture spazzolate richiedono inoltre una direzione uniforme delle venature tra le parti correlate.
7. Dichiarare l'ambiente di servizio
La compatibilità laser non stabilisce automaticamente la durabilità all'esterno, le prestazioni UV, la resistenza chimica o la conformità a uno standard specifico. I requisiti interni ed esterni devono essere collegati all'esatta qualità del prodotto. Gli acquirenti devono indicare la luce solare prevista, la temperatura, l'umidità, i detergenti e la documentazione di servizio richiesta prima della selezione.
8. Definire il foglio, il supporto e il formato di fabbricazione
Conferma se l'ordine richiede fogli interi, pezzi grezzi tagliati o parti finite. La fornitura comune di fogli interi di LYSHIRE è nominale di 600 × 1200 mm. I formati alternativi 305 × 610 mm, 610 × 1220 mm e quelli tagliati su misura sono specifiche separate e non devono essere considerati intercambiabili.
Elencare fori, angoli arrotondati, incisioni, dati variabili, supporto adesivo e requisiti di imballaggio. La scelta dell'adesivo dipende anche dal substrato di installazione, dalla struttura, dalla curvatura e dall'ambiente; non è determinato solo dal foglio laser. Gli acquirenti che necessitano di parti completate possono utilizzare il fileServizio di applicazione personalizzata LYSHIRE.
9. Approvare un campione fisico rappresentativo
Esegui il campione sulla macchina prevista con la grafica effettiva e l'estrazione pianificata. Le tabelle dei parametri sono riferimenti iniziali, non impostazioni di produzione universali. Epilog rileva che materiali diversi richiedono impostazioni diverse di velocità, potenza e frequenza; la combinazione finale cambia anche con la potenza della macchina, lo spessore e il colore.
Registrare le impostazioni approvate e conservare il campione per il confronto. Per la produzione ripetuta, l'acquirente e il fornitore dovrebbero concordare gli importanti punti di accettazione: chiarezza del nucleo esposto, leggibilità dei dettagli più fini, residui, bordo tagliato, distorsione visibile, dimensioni e aspetto dopo la pulizia.
Una semplice sequenza di test del campione
- Confermare l'identità del foglio e rimuovere solo la pellicola protettiva necessaria per il test.
- Controllare la messa a fuoco, lo stato delle lenti, il supporto del tavolo e l'estrazione secondo il manuale della macchina.
- Incidi una matrice controllata attorno all'intervallo iniziale del fornitore invece di fare affidamento su un'unica impostazione.
- Controllare se la faccia viene rimossa in modo coerente senza penetrare inutilmente nel nucleo.
- Taglia il contorno reale, i fori e gli angoli interni quando il progetto richiede la fabbricazione.
- Pulisci la parte utilizzando il metodo approvato e ricontrolla colore, bordi, residui e dettagli fini.
- Conservare il campione, le impostazioni e l'identificazione del materiale accettati per il lotto di produzione.
Cosa possono indicare i problemi comuni dei test
| Risultato osservato | Elementi da rivedere |
|---|---|
| Il colore del viso rimane all'interno dei personaggi | Messa a fuoco, densità di energia, velocità, riempimento della grafica e se il materiale è della qualità laser corretta |
| Il nucleo appare profondamente scavato o ruvido | Energia eccessiva, passaggi ripetuti, risoluzione, messa a fuoco e strategia di rimozione dello strato facciale |
| Residui scuri o segni di fumo | Estrazione, flusso d'aria, pellicola protettiva, calore eccessivo, metodo di pulizia e layout di prova |
| Bordo tagliato fuso o arrotondato | Bilanciamento potenza/velocità, frequenza, messa a fuoco, numero di passaggi, riflessione della tavola e qualità del foglio |
| Il testo fine si chiude o perde definizione | Carattere, larghezza del tratto, risoluzione, dimensione dello spot, messa a fuoco, energia e comportamento effettivo dello strato del viso |
| La parte non rimane piatta | Accumulo di calore, ordine di taglio, supporto, geometria della parte, spessore e condizioni del materiale |
Limite di sicurezza:non utilizzare mai l'odore, il colore della fiamma o un passaggio laser di prova per identificare una plastica sconosciuta. Ottieni un'identificazione affidabile del materiale e segui le istruzioni del produttore del laser per quanto riguarda i materiali approvati, la ventilazione, il monitoraggio degli incendi e il funzionamento.
Lista di controllo RFQ per fogli di plastica laserabili
Un'utile richiesta di offerta dovrebbe fornire il modello del laser CO2, le operazioni di incisione e taglio previste, i requisiti del materiale di base, i colori della superficie/anima, la finitura, lo spessore, le dimensioni del foglio o della parte finita, la grafica, i dettagli dei fori e degli angoli, il supporto, l'ambiente di servizio, la quantità e il test di accettazione.
Il MOQ standard di LYSHIRE è di 500 fogli e i colori standard possono essere mescolati in base alla conferma dell'ordine, alla disponibilità e ai multipli di imballaggio. Indicare separatamente la quantità di ciascuna combinazione di colori. Colori, superfici, spessori o costruzioni personalizzati richiedono un'ulteriore verifica di fattibilità e quantità.
Domande frequenti
Tutte le lastre acriliche sono laserabili?
No. L'acrilico è ampiamente utilizzato con i laser CO2, ma è necessario verificare l'esatto grado, gli additivi, la struttura della superficie e il risultato richiesto. Utilizzare materiale approvato per il processo previsto.
È possibile utilizzare i fogli per incisione ABS standard LYSHIRE come foglio laser CO2 predefinito?
No. La configurazione ABS standard di LYSHIRE appartiene al percorso CNC/rotativo. I progetti laser a CO2 dovrebbero iniziare con la configurazione laser separata a base PMMA/acrilico.
È meglio 1,3 mm o 1,5 mm?
Nessuno dei due è universalmente migliore. Scegliere in base alla rigidità del pezzo finito, al disegno, al metodo di montaggio, ai requisiti di taglio e alle specifiche del cliente, quindi testare lo spessore selezionato.
È possibile utilizzare un'impostazione laser per ogni colore?
No. Colore, finitura, spessore, qualità del materiale e condizioni della macchina possono modificare il risultato. Testare e registrare ogni configurazione rilevante.
Il campione dovrebbe includere il taglio laser?
Sì, quando le parti di produzione verranno tagliate al laser. La sola qualità dell'incisione non conferma il risultato del bordo, del foro, dell'angolo o della dimensione.
È possibile aggiungere il supporto adesivo prima della lavorazione laser?
Può essere fornito per progetti idonei, ma è necessario rivedere l'esatta lastra, adesivo, processo laser, superficie di estrazione e installazione. Testare la struttura con supporto prima della produzione in serie.
Richiedi una revisione del campione del foglio laser
Invia a LYSHIRE la macchina, il materiale, lo spessore, i colori, la grafica, il formato finito, l'applicazione e la quantità. Il team tecnico può identificare la configurazione laser rilevante e preparare un percorso campione rappresentativo.
Contatta LYSHIRERiferimenti tecnici:Incisione laser di lastre di plastica Trotec, Panoramica dei materiali laser Trotec, Guida ai materiali per incisione Gravotech, Guida alle impostazioni del materiale EpilogEAvvertenza Epilog su PVC/vinile.