Come calcolare la resa del foglio laminato per l'incisione laser
Resa materiale e pianificazione del lavoro
Come calcolare la resa del foglio laminato per l'incisione laser
Il numero di etichette finite prodotte da un foglio laminato con incisione laser non può essere calcolato con precisione solo in base all'area. La resa reale dipende dalle dimensioni utilizzabili del foglio, dalla geometria della parte, dai margini esterni, dal taglio e dalla spaziatura testati, dalla direzione del layout, dall'orientamento della finitura, dagli impianti, dalle zone di incisione e dai margini di produzione.
Risposta diretta:iniziare con l'area utilizzabile del foglio misurata, non solo con la dimensione del catalogo. Aggiungere il margine di delimitazione richiesto e la spaziatura convalidata a ciascuna parte, confrontare entrambi gli orientamenti, quindi detrarre le aree che non possono essere utilizzate. Infine, converti la quantità pianificata in un output accettabile previsto consentendo pezzi di installazione, campioni di ispezione e perdite specifiche del progetto.
Tre numeri diversi
Non confondere il rapporto area, la quantità nidificata e l'output accettabile
Rapporto dell'area teorica
L'area utilizzabile del foglio divisa per l'area di una parte fornisce un limite matematico superiore. Ignora spazi vuoti, margini, forme irregolari e strisce rimanenti.
Quantità nidificata pianificata
Questo è il numero che si adatta al layout approvato dopo aver incluso l'orientamento, la spaziatura, la geometria e le aree inutilizzabili.
Risultati di produzione accettabili
Questa è la quantità che dovrebbe superare l'incisione, il taglio, l'ispezione dimensionale e visiva dopo le tolleranze di installazione e qualità.
Lista di controllo degli input
Otto valori necessari prima di calcolare la resa del foglio
| Ingresso | Cosa confermare | Rischio tipico della pianificazione |
|---|---|---|
| Larghezza e lunghezza utile del foglio | Area di produzione misurata dopo il taglio dei bordi, zone danneggiate e limiti della macchina. | L'utilizzo della dimensione nominale può sovrastimare la produttività se i bordi del foglio o il basamento della macchina non sono completamente utilizzabili. |
| Dimensioni della parte finita | Larghezza finale, altezza, raggio, fori, asole e tolleranza dimensionale. | Le dimensioni della grafica possono differire dalle dimensioni del pezzo grezzo finito richiesto. |
| Margine di confine esterno | Spazio richiesto per il posizionamento della lamiera, le pinze, la perdita di vuoto, la variazione dei bordi o i tagli di prova. | Un disegno a margine zero potrebbe non essere stabile o ripetibile sulla macchina reale. |
| Spaziatura da parte a parte | Distanza convalidata considerando taglio, calore, supporto e rimozione della parte. | La spaziatura che funziona su una macchina o uno spessore potrebbe non essere trasferibile su un'altra. |
| Regola di orientamento | Se le parti possono ruotare di 90° o richiedere una direzione fissa. | Le superfici spazzolate, modellate o direzionali possono rendere inaccettabile un layout ruotato con un numero elevato di elementi. |
| Geometria e bordi comuni | Rettangoli, forme miste, fori interni e se le linee di taglio condivise sono approvate. | I contorni complessi creano tasche inutilizzabili; le linee condivise possono modificare la qualità dei bordi o la separazione delle parti. |
| Sequenza del processo | Incidi prima o taglia prima, ordine dati variabili, registrazione e gestione della pellicola protettiva. | Piccole parti sciolte potrebbero spostarsi se la sequenza non è pianificata. |
| Indennità di produzione | Tagliandi di installazione, campioni di ispezione, campioni trattenuti, scarti e pezzi di ricambio. | Ordinare solo la quantità esatta nidificata non lascia alcuna protezione per l'approvazione o la perdita imprevista. |
Griglia rettangolare semplice
Inizia con una formula trasparente
Per parti rettangolari identiche disposte in una direzione, una prima stima della griglia può essere calcolata come segue. Utilizzare un'unità coerente, normalmente millimetri.
Colonne= pavimento[(larghezza utilizzabile − 2 × margine esterno + spaziatura) ÷ (larghezza parte + spaziatura)]
Righe= pavimento[(lunghezza utilizzabile − 2 × margine esterno + spaziatura) ÷ (lunghezza parte + spaziatura)]
Quantità di griglia= colonne × righe
Righe= pavimento[(lunghezza utilizzabile − 2 × margine esterno + spaziatura) ÷ (lunghezza parte + spaziatura)]
Quantità di griglia= colonne × righe
Ripetere il calcolo dopo aver ruotato la parte di 90°. Se la rotazione è consentita, confrontare i due risultati. Questa formula è una schermata di pianificazione, non un sostituto del nesting CAD o di un test della macchina. Forme miste, contorni irregolari e percorsi di taglio condivisi richiedono software di layout e revisione tecnica.
Esempio lavorato
La stessa parte può produrre conteggi diversi dopo la rotazione
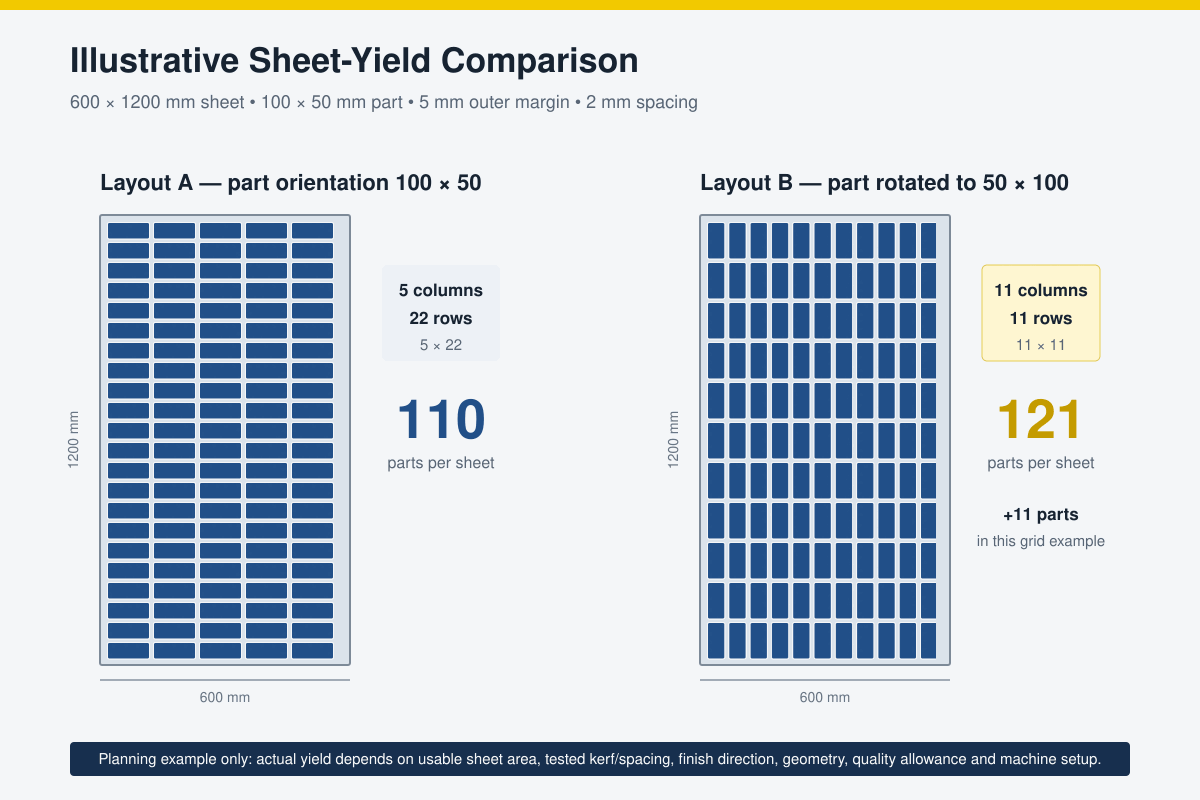
Si supponga un foglio utilizzabile da 600 × 1200 mm, un'etichetta finita da 100 × 50 mm, un margine esterno di 5 mm e una spaziatura di 2 mm. Questi valori sono solo illustrativi; non sono le impostazioni di taglio universali di LYSHIRE.
| Disposizione | Calcolo della larghezza | Calcolo della lunghezza | Quantità di griglia |
|---|---|---|---|
| Orientamento 100 × 50 | pavimento[(600 − 10 + 2) ÷ 102] = 5 | pavimento[(1200 − 10 + 2) ÷ 52] = 22 | 5×22 = 110 |
| Orientamento 50 × 100 | pavimento[(600 − 10 + 2) ÷ 52] = 11 | pavimento[(1200 − 10 + 2) ÷ 102] = 11 | 11×11 = 121 |
Superfici direzionali
Le finiture spazzolate e fantasia possono sovrascrivere il conteggio più alto
Il laminato opaco in tinta unita spesso consente una maggiore libertà di layout, ma le finiture metalliche spazzolate, fibra di carbonio, venature del legno e altre finiture direzionali richiedono una direzione visiva controllata. La rotazione solo di alcune parti può far sì che le etichette finite installate una accanto all'altra riflettano la luce o visualizzino il motivo in modo diverso.
Il file di lavoro dovrebbe quindi registrare una freccia di orientamento o la direzione della fibra. Se le etichette verranno installate come un unico set, calcolare la resa utilizzando la direzione comune richiesta anche quando un layout ruotato produce matematicamente più pezzi.
Per le opzioni di finitura e costruzione, consultare ilSistema di struttura LYSHIREe ilgamma di fogli per incisione laser.
Il conteggio non è l'unico obiettivo
Un layout con più parti non è migliore se crea una direzione della fibra incoerente, linguette di tenuta deboli, concentrazione di calore, piccoli pezzi instabili, smistamento difficile o una sequenza di produzione inaccettabile. Ottimizza l'output accettabile per foglio, non per rettangoli su uno schermo.
Kerf e spaziatura
Misurare la combinazione effettiva macchina-materiale
Il taglio laser è il materiale rimosso lungo il percorso di taglio. È influenzato dalla struttura e dallo spessore del materiale, dalla messa a fuoco, dalla lente, dalla potenza, dalla velocità, dalle condizioni del raggio e dall'estrazione. Un valore utilizzato per un laser o un altro foglio non deve essere inserito nei disegni di produzione senza verifica.
Tagliare una sagoma di prova calibrata nel laminato selezionato, lasciare raffreddare il materiale, quindi misurare il pezzo finito e l'apertura con attrezzatura idonea. Utilizzare il risultato per compensare le dimensioni critiche e per convalidare la distanza minima di sicurezza tra le parti. Il taglio stretto può supportare un annidamento stretto, ma la spaziatura deve considerare anche il calore, il supporto del foglio, il movimento delle piccole parti, la qualità dei bordi e la rimozione dal letto.
Dal layout alla quantità d'acquisto
Convertire la resa pianificata in un fabbisogno di fogli
- Approvare il materiale:confermare la configurazione laser PMMA/acrilico, i colori faccia/nucleo, finitura, spessore e dimensioni utilizzabili della lastra.
- Convalidare la parte:testare il testo più piccolo, la linea più stretta, i fori, gli angoli e il taglio esterno sul laser CO2 previsto.
- Congelare le regole di layout:registrare margini, spaziatura, rotazione, direzione della grana, ordine di incisione e ordine di taglio.
- Calcola la quantità nidificata:confrontare gli orientamenti e utilizzare l'annidamento CAD per forme miste o irregolari.
- Prenota pezzi non vendibili:aggiungere tagliandi di installazione, approvazione del primo articolo, campioni di ispezione e campioni trattenuti.
- Aggiungere l'indennità di produzione concordata:basarlo sulla complessità del lavoro, sui dati precedenti e sul rischio di qualità piuttosto che su una percentuale automatica.
- Arrotondare per eccesso a fogli interi o unità di imballaggio:confermare se le parti accettabili in eccesso devono essere fornite, trattenute o escluse.
Fogli richiesti= massimale[(parti buone richieste + quantità fissa di campione/ricambio) ÷ output accettabile convalidato per foglio]
Rischi di produzione
Perché il rendimento effettivo potrebbe essere inferiore al conteggio CAD
| Dimensione nominale del foglio utilizzata come area utilizzabile | Misurare l'effettiva zona di lavoro approvata e detrarre le limitazioni relative a bordi, attrezzature e macchina prima del Nesting. |
| Kerf non compensato | Testare il laminato selezionato e le impostazioni, soprattutto quando le dimensioni finite, le fessure o le parti accoppiate sono fondamentali. |
| Le parti si muovono dopo il taglio | Esaminare la sequenza di taglio, il supporto dell'aspirazione o del letto, la spaziatura, le linguette ove appropriato e se l'incisione deve essere completata per prima. |
| La finitura direzionale è mista | Blocca tutte le opere d'arte sull'orientamento spazzolato o con motivi approvato prima di calcolare la quantità finale. |
| I dati variabili non corrispondono | Collegare la posizione di annidamento, il file di dati, il registro di ispezione e il metodo di smistamento prima di elaborare le etichette serializzate. |
| Nessuna indennità per i pezzi di approvazione | Prenota l'impostazione, il primo articolo, l'ispezione e i campioni trattenuti separatamente dalla quantità di pezzi buoni del cliente. |
Elenco di controllo della richiesta di offerta
Informazioni necessarie per una resa affidabile o un preventivo per pezzi finiti
- Materiale:prodotto laminato con incisione laser, colori superficie/nucleo, finitura e spessore.
- Formato foglio:formato del foglio intero o taglio vuoto richiesto, oltre alle limitazioni dell'area utilizzabile.
- Disegno finito:dimensioni, tolleranze, fori, fessure, raggio, contorni speciali e requisiti dei bordi.
- Opera d'arte:testo fisso o variabile, dimensione minima del carattere, larghezza della linea, codice a barre o requisiti QR.
- Direzione:se la superficie, il testo o l'installazione richiedono un orientamento.
- Montaggio:supporto adesivo, fori, viti, rivetti o altro sistema.
- Quantità:parti buone richieste, quantità di ricambio, approvazione del campione e unità di imballaggio.
- Ambito di fornitura:fogli interi, pezzi grezzi tagliati annidati o parti finite completamente incise.
LYSHIRE può discutere fogli interi, pezzi grezzi tagliati e parti di identificazione finite attraverso il suoservizio di applicazione personalizzata.
Domande frequenti
Domande frequenti sulla resa del laminato per incisione laser
È possibile calcolare la resa del foglio dividendo l'area del foglio per l'area del pezzo?
Tale calcolo fornisce solo un limite superiore teorico. La resa effettiva deve includere le dimensioni utilizzabili del foglio, i margini, la spaziatura, il taglio, la geometria, l'orientamento, le zone inutilizzabili e le quote di produzione.
Ogni etichetta dovrebbe essere ruotata per aumentare il conteggio?
No. La rotazione è consentita solo quando la direzione spazzolata o modellata, la grafica, i fori, il montaggio, l'installazione e le specifiche del cliente lo consentono.
Quale valore di taglio dovrebbe essere utilizzato per l'incisione laser del laminato?
Utilizzare un valore misurato dal laminato selezionato sulla macchina prevista con le impostazioni di messa a fuoco e di taglio approvate. Non dare per scontato un taglio universale per ogni materiale, spessore o laser.
Quanta distanza è necessaria tra le etichette tagliate al laser?
La spaziatura deve essere convalidata per il materiale, lo spessore, la macchina, il supporto, l'apporto di calore, la dimensione della parte e la sequenza di taglio. Il Nesting stretto non dovrebbe compromettere la qualità del bordo o la stabilità della parte.
Perché la produzione effettiva può essere inferiore al conteggio del software di nidificazione?
Il conteggio del software può escludere tagliandi di installazione, campioni di ispezione, restrizioni sui bordi del foglio, movimenti, scarti dimensionali, difetti superficiali, errori di smistamento o altre perdite di produzione.
Quali file inviare per il calcolo della resa dell'etichetta finita?
Fornire un disegno quotato e una grafica vettoriale insieme ai requisiti di materiale, finitura, spessore, quantità, tolleranza, direzione, dati variabili, montaggio e imballaggio.
Revisione del layout e del preventivo
Calcola l'output accettabile prima di ordinare i fogli interi
Invia a LYSHIRE il disegno finito, la grafica, la struttura laminata, lo spessore, la direzione della superficie e la quantità richiesta. Il nostro team può esaminare il percorso del materiale e fornire fogli interi, pezzi grezzi tagliati o parti finite incise al laser per progetti B2B qualificati.
Contatta LYSHIRERiferimenti tecnici: specifiche ufficiali formato foglio e materiali daLaser con segno di rigaMaxELaser Gravotech Gravoply; movimentazione dei materiali e guida del taglio daTrotec. La resa e le impostazioni effettive devono essere convalidate con le specifiche del prodotto corrente di LYSHIRE, la macchina dell'acquirente e il file di lavoro approvato.