

Incisione laser o rotativa sulla plastica: come scegliere il foglio giusto
La scelta della plastica per l’incisione laser o rotativa non è semplicemente una questione di quale macchina sia più veloce. La struttura della lamiera, il polimero di base, lo spessore del cappuccio, la grafica, i requisiti dei pezzi finiti e il volume di produzione devono tutti corrispondere al processo. Un materiale selezionato solo in base al colore o allo spessore può incidere male, creare residui eccessivi, scheggiarsi sul bordo o richiedere costose rilavorazioni.
Per gli acquirenti professionisti, il punto di partenza più sicuro è definire l'attrezzatura e l'applicazione finita prima di richiedere una lastra. LYSHIRE fornisce percorsi di materiale separati per la lavorazione laser CO2 e l'incisione CNC/rotativa: i fogli per incisione in PMMA (acrilico) sono il percorso laser standard, mentre i fogli per incisione in ABS sono forniti per la lavorazione rotativa e CNC. Alcuni materiali nel mercato più ampio sono promossi come prodotti a doppio processo, ma tale capacità deve essere confermata per il grado esatto piuttosto che desunta dalle parole “incisione di plastica”.
Risposta rapida: quale foglio per incisione scegliere?
Percorso laser CO2
Scegli un foglio per incisione laser quando il lavoro dipende dalla lavorazione senza contatto, dalla grafica raffinata, dai rapidi cambiamenti tra i disegni, dai contorni complessi o dalla produzione efficiente di informazioni variabili. Per LYSHIRE, questo normalmente significa una lastra in PMMA (acrilico) sviluppata per l'incisione e il taglio laser CO2.
Percorso rotativo/CNC
Scegli un foglio per incisione rotativa quando il lavoro richiede profondità meccanica controllata, caratteri profondamente incassati, bordi smussati, foratura, fresatura o integrazione con un flusso di lavoro CNC consolidato. Per LYSHIRE, questo normalmente significa un foglio in ABS sviluppato per l'incisione rotativa e la fabbricazione CNC.
Principio di selezione:Nessuno dei due percorsi è automaticamente migliore. La scelta corretta è la combinazione che produce il contrasto, la qualità dei bordi, la profondità, la tolleranza e la produttività specificati sull’attrezzatura effettiva dell’acquirente.
Un confronto tra incisione laser e rotativa sulla plastica dovrebbe iniziare con i requisiti di produzione, non con un elenco generico di vantaggi della macchina.
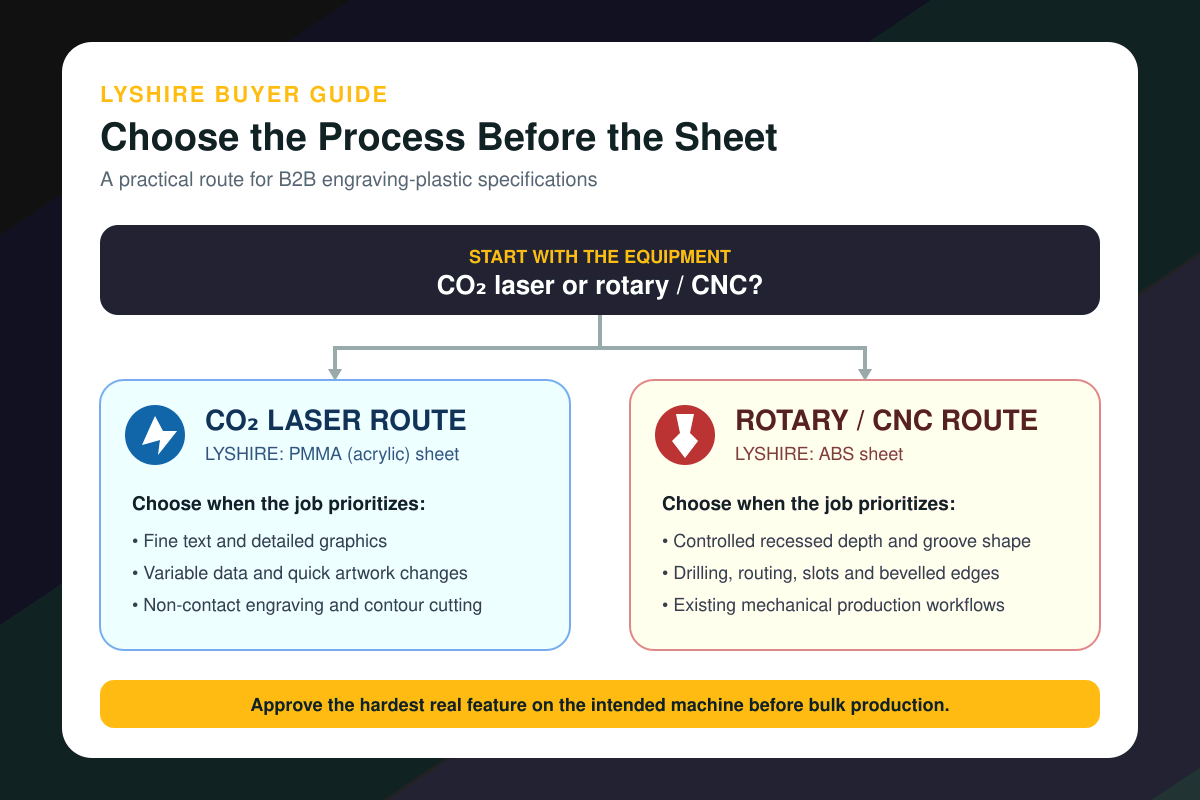
Scegli prima il percorso di lavorazione, poi conferma la costruzione della lamiera e approva un campione rappresentativo.
L'incisione laser e rotativa rimuovono la superficie in modo diverso
Entrambi i processi possono rivelare un nucleo contrastante sotto un sottile strato superficiale, ma i meccanismi di rimozione sono diversi.
Un laser CO2 utilizza energia focalizzata per rimuovere la calotta e, quando richiesto, tagliare il profilo senza che l'utensile tocchi la lamiera. Il raggio segue la grafica vettoriale o raster, il che lo rende pratico per testo fine, loghi, numeri di serie e frequenti modifiche al design. Il risultato dipende dalla potenza del laser, dalla velocità, dalle impostazioni di frequenza o impulso, dalla messa a fuoco, dalle condizioni delle lenti, dall'estrazione e dalla formulazione del materiale.
Un sistema rotativo o CNC utilizza una taglierina fisica. La geometria dell'utensile, la velocità del mandrino, la velocità di avanzamento, la profondità, il bloccaggio e la planarità del materiale determinano la pulizia con cui viene rimosso il cappuccio. L'incisione meccanica può fornire un controllo diretto sulla larghezza e profondità della scanalatura e può essere combinata con foratura, smussatura e fresatura dei profili. L'usura della fresa e l'evacuazione dei trucioli devono essere gestite durante cicli di produzione più lunghi.
Questa differenza cambia più dell'impostazione della macchina. Influisce su quale polimero acquistare, su come viene preparata la grafica, su come viene tenuto il foglio, quali fasi di finitura sono necessarie e come deve essere verificata la ripetibilità.
Inizia la richiesta di offerta con la macchina, non con il colore
Una richiesta del tipo “bianco/nero, 1,5 mm” è incompleta. Descrive la combinazione visibile e lo spessore, ma non dice al produttore se l'acquirente utilizzerà un laser CO2, un incisore rotativo o un router CNC. Due fogli possono sembrare quasi identici prima della lavorazione pur essendo costruiti per percorsi di produzione diversi.
Una richiesta di offerta utile dovrebbe indicare:
- tipo di macchina ed eventualmente modello o area di lavoro;
- Percorso di lavorazione laser CO2 o rotativo/CNC;
- colore del frontale, colore del nucleo e finitura richiesta;
- dimensione della lastra e spessore nominale;
- dimensioni dell'etichetta finita e testo o riga più piccoli;
- se sono necessari profili, fori, asole o smussi;
- requisiti del supporto adesivo e superficie di montaggio;
- servizio al chiuso o all'aperto e qualsiasi esposizione rilevante ai raggi UV, agli agenti chimici o alla pulizia;
- domanda annuale, quantità dell'ordine e requisiti di imballaggio.
Queste informazioni consentono al fornitore di consigliare una costruzione anziché limitarsi a citare un colore.
La compatibilità dei materiali è il primo filtro tecnico
Il termine “plastica” comprende molti polimeri e formulazioni che non reagiscono in modo identico al calore o al taglio meccanico. La compatibilità della macchina deve quindi essere specificata a livello di prodotto.
LYSHIRE utilizza il PMMA (acrilico) come materiale standard per le lastre per l'incisione laser. Un laser rimuove il sottile strato superficiale per rivelare il nucleo acrilico a contrasto e può tagliare il contorno finito quando il grado e lo spessore sono adatti. Il processo senza contatto evita il carico della taglierina e consente grafiche ravvicinate.
LYSHIRE utilizza l'ABS come materiale standard per i fogli di incisione CNC e rotativa. Un taglierino rimuove il cappuccio e crea una legenda incassata nel nucleo di contrasto. L'ABS non è presentato come il percorso laser LYSHIRE. Gli acquirenti che utilizzano attrezzature meccaniche devono inoltre confermare il tipo di fresa, la profondità prevista e se il lavoro include la foratura o la fresatura del profilo.
Nel mercato dell'incisione esistono prodotti adatti sia al lavoro laser che a quello rotativo. Ciò non rende ogni laminato per incisione un doppio processo. La specifica del fornitore per la lamiera esatta ha la priorità rispetto al nome generale del materiale.
Quando l’incisione laser della plastica è solitamente la scelta più forte
Testo fine e grafica dettagliata
La lavorazione laser è particolarmente adatta a caratteri piccoli, simboli densi, loghi e linee complesse poiché non esiste un diametro della fresa che definisca l'elemento più stretto. Il limite pratico dipende ancora dal cappuccio, dal contrasto, dalla messa a fuoco e dalla grafica, quindi la caratteristica reale più piccola dovrebbe apparire nel campione di approvazione.
Dati variabili e frequenti modifiche alla grafica
È possibile produrre numeri di serie, codici delle risorse, legende delle apparecchiature che cambiano e lotti brevi senza modificare un utensile da taglio fisico. Ciò può ridurre i tempi di impostazione quando il lavoro contiene molti progetti o revisioni frequenti.
Elaborazione senza contatto
Il laser non applica carico meccanico attraverso una taglierina. Ciò può aiutare con i dettagli sottili e ridurre le variabili di usura degli strumenti. La lastra deve essere ancora distesa e il sistema di aspirazione deve essere adeguato al materiale approvato.
Incisione e taglio dei contorni integrati
Molti modelli di etichette possono essere incisi e tagliati dalla stessa grafica. Ciò è utile per profili curvi, parti strettamente annidate e progetti con molte variazioni di forma. L'aspetto dei bordi e l'apporto di calore devono essere controllati sulla lastra reale anziché essere previsti da un altro grado acrilico.
Quando si esegue l'incisione rotativa o CNC, la plastica è solitamente la scelta più forte
Profondità d'incasso controllata
Una taglierina meccanica fornisce il controllo diretto dell'asse Z. Ciò è utile quando il disegno definisce una scanalatura, una legenda incassata o una differenza tattile che deve essere verificata fisicamente. La profondità deve comunque corrispondere alla struttura del cappuccio e del nucleo; un taglio troppo superficiale può lasciare residui di colore sul viso, mentre un taglio inutilmente profondo può ampliare i lineamenti fini.
Foratura, fresatura e smussatura
Le etichette industriali spesso necessitano di fori di montaggio, asole, profili sagomati o bordi smussati. Un flusso di lavoro CNC può combinare queste operazioni in un'unica configurazione. Nel disegno devono essere inclusi il diametro dell'utensile, il raggio dell'angolo interno e la distanza tra il foro e il bordo.
Sistemi di produzione meccanica esistenti
Gli acquirenti che dispongono di apparecchiature di incisione rotativa, taglierine, attrezzature e operatori qualificati possono ottenere risultati più prevedibili scegliendo un foglio sviluppato per quel flusso di lavoro. La sostituzione della macchina raramente è giustificata dal solo confronto dei materiali.
Lavori che richiedono una geometria di taglio specifica
Alcuni lavori dipendono da un profilo di tratto definito, da una smussatura o da una scanalatura riempita di vernice. Si tratta di requisiti di progettazione meccanica, non semplicemente di requisiti di risoluzione delle immagini. Un campione rappresentativo dovrebbe utilizzare la fresa e la profondità previste.
Confronta la parte finita, non solo la fase di incisione
Le decisioni di acquisto spesso si concentrano sul tempo necessario per rivelare il secondo colore. Il costo reale è il processo totale del pezzo finito. Un utile confronto dei costi della plastica con incisione laser e rotativa include impostazione, incisione, taglio, foratura, pulizia, scarti, sostituzione dell'utensile, estrazione, movimentazione e imballaggio.
| Fattore decisionale | Percorso laser | Percorso rotativo/CNC |
|---|---|---|
| Percorso del materiale di base del LYSHIRE | PMMA (acrilico) | ABS |
| Metodo di rimozione | Energia focalizzata e senza contatto | Taglierina rotante fisica |
| Forza tipica | Dettagli fini, dati variabili, contorni complessi | Profondità, foratura, smussatura e fresatura controllate |
| Principali variabili di impostazione | Potenza, velocità, messa a fuoco, lente ed estrazione | Fresa, velocità, avanzamento, profondità, bloccaggio e rimozione trucioli |
| Rischio produttivo comune | Effetti del calore, rimozione di residui o incompleta del tappo | Usura dell'utensile, scheggiatura, bavatura o profondità incoerente |
| Priorità di approvazione | Caratteristica più piccola, bordo e contrasto | Profondità, larghezza della scanalatura, qualità del bordo e del foro |
La tabella è un quadro di selezione, non una promessa che ogni prodotto di un'ampia famiglia di materiali abbia le stesse prestazioni. Restano necessarie le specifiche esatte del prodotto e i test sui campioni.
Non utilizzare il processo di incisione per dedurre le prestazioni all'aperto
La compatibilità con il laser non dimostra la durabilità all'esterno e una lastra in ABS incisa meccanicamente non è automaticamente adatta per il servizio all'esterno. L'esposizione ai raggi UV, l'umidità, i cambiamenti termici, i prodotti chimici, i detergenti e lo stress di montaggio sono domande specifiche separate.
Se l'etichetta verrà utilizzata all'aperto o in un ambiente industriale, l'acquirente dovrà identificare l'esposizione e richiedere le informazioni pertinenti sul prodotto o le prove dei test. Una dichiarazione generale come "resistente alle intemperie" è meno utile della definizione dell'ambiente previsto, del periodo di servizio previsto e dei criteri di accettazione.
Per i progetti LYSHIRE, gli agenti atmosferici UV e altre informazioni disponibili sui test dovrebbero essere discussi rispetto all'esatta costruzione richiesta. Un campione visivo conferma il colore e la lavorazione, ma non sostituisce un requisito di test per l'applicazione finale.
I requisiti grafici differiscono tra la produzione laser e quella rotativa
La grafica laser può combinare incisione raster, cordonatura vettoriale e taglio vettoriale. Il file dovrebbe separare chiaramente queste operazioni ed evitare righe doppie. Il testo piccolo dovrebbe essere convertito in contorni o fornito con i caratteri richiesti e dovrebbero essere indicate le dimensioni finali.
La grafica rotante deve tenere conto anche della geometria della taglierina. Una fresa non può creare un angolo interno più affilato del suo raggio effettivo e la larghezza dell'utensile influisce su elementi ravvicinati. Strati separati dovrebbero identificare l'incisione, il taglio del profilo, i fori, le fessure e qualsiasi operazione di smussatura. Il disegno dovrebbe includere le tolleranze importanti per l'assemblaggio.
Per entrambi i processi, il fornitore dovrebbe ricevere grafica vettoriale in dimensioni reali, quando disponibile. Gli screenshot sono utili come riferimento ma non dovrebbero diventare l'unico file di produzione.
Utilizzare un campione rappresentativo, non un campione decorativo
Un campione è particolarmente utile quando verifica la parte più difficile dell'ordine futuro. Un semplice logo grande può avere un aspetto eccellente mentre il numero di serie più piccolo, il bordo stretto o la spaziatura stretta tra i fori falliscono nella produzione.
Il campione di approvazione dovrebbe includere:
- il testo più piccolo e la linea più stretta;
- la spaziatura più vicina tra elementi adiacenti;
- almeno un'area tipica riempita o un grafico denso;
- il bordo, il foro o la fessura del profilo previsti;
- la combinazione e la finitura dei colori reali del lato/nucleo;
- il supporto adesivo previsto, se utilizzato;
- le impostazioni del laser target o della taglierina e il registro della profondità;
- una fotografia di accettazione o un campione fisico firmato.
Una piccola matrice di parametri è spesso più preziosa di una singola impostazione “migliore”. Gli utenti del laser possono variare potenza e velocità all'interno di un campo di prova controllato. Gli utenti del Rotary possono confrontare la profondità o l'avanzamento mantenendo costante la fresa. Il record finale diventa quindi il punto di partenza per il controllo batch.
Errori comuni che aumentano i tassi di rifiuto
Supponendo che un foglio fisico funzioni su ogni macchina
La frase “incisione laser e rotativa su plastica” può descrivere la gamma totale di un fornitore piuttosto che un foglio universale. Confermare l'esatto polimero di base e le raccomandazioni sul processo sul preventivo e sull'etichetta del campione.
Acquisto solo al prezzo del foglio
Un prezzo inferiore del foglio può essere compensato da un'elaborazione più lenta, da una pulizia frequente, dalla sostituzione della taglierina, da errori di testo di piccole dimensioni o da una profondità incoerente. Confrontare il costo per parte finita accettata.
Copia delle impostazioni da un altro prodotto
Il colore, lo spessore del cappuccio, la formulazione, lo spessore del foglio, le lenti, la potenza della macchina e le condizioni dell'utensile possono modificare il risultato. Le impostazioni precedenti sono un riferimento iniziale, non una ricetta di produzione garantita.
Utilizzando un campione semplice
Un campione che esclude la funzionalità più impegnativa non può convalidare il lavoro. Testa gli elementi più piccoli, più profondi, più vicini e più sensibili alle dimensioni prima di approvare un ordine all'ingrosso.
Trattare la compatibilità del processo come una dichiarazione di durabilità
Il modo in cui una lastra viene incisa non ne determina la stabilità ai raggi UV, la resistenza chimica, le prestazioni agli urti o la garanzia. Tali requisiti devono essere specificati separatamente.
Una pratica sequenza di selezione B2B
La seguente sequenza di incisione su plastica con incisione laser o rotativa trasforma un'ampia richiesta di materiale in una specifica pronta per la produzione.
- Definire la macchina.Indicare il laser CO2 o il laser rotativo/CNC e identificare i limiti importanti dell'attrezzatura.
- Definire la parte finita.Fornire dimensioni, caratteristiche più piccole, fori, bordi, supporto e tolleranze.
- Seleziona il percorso del materiale.Per LYSHIRE, utilizzare PMMA (acrilico) per la gamma laser e ABS per la gamma rotativa/CNC.
- Conferma la costruzione.Registra il colore della faccia, il colore del nucleo, la finitura superficiale, la struttura, lo spessore e la dimensione del foglio.
- Definire l'ambiente.Separare i requisiti interni/esterni, UV, umidità, temperatura e sostanze chimiche dalla compatibilità della macchina.
- Approvare un campione rappresentativo.Metti alla prova la funzionalità reale più difficile sull'attrezzatura prevista.
- Registrare la finestra del processo.Mantenere le condizioni approvate del laser o della taglierina con il lotto di materiale.
- Ispezionare l'output batch.Controllare il contrasto, la profondità, i bordi, le dimensioni, i fori, il supporto e l'imballaggio rispetto al riferimento approvato.
Gli acquirenti possono confrontare i percorsi dei materiali basati sui processi di LYSHIRE nelSistema di materiali per incisione laser e rotativa, quindi rivedere l'appositoFogli per incisione laserEFogli per incisione rotativacategorie.
Domande frequenti
È possibile utilizzare lo stesso foglio di plastica per incisione per l'incisione laser e rotativa?
Solo quando viene specificato il prodotto esatto per entrambi i processi. Non dare per scontato la compatibilità del doppio processo dall’aspetto, dal colore o dal termine generale “incisione su plastica”. Il percorso standard di LYSHIRE separa i fogli laser PMMA (acrilici) dai fogli rotanti/CNC in ABS.
L'incisione laser è sempre più veloce dell'incisione rotativa?
No. Il tempo totale di produzione dipende dalla grafica, dall'area di incisione, dalla profondità, dal numero di parti, dalle operazioni di taglio e perforazione, dall'impostazione e dalla pulizia. Confronta il flusso di lavoro completo delle parti finite piuttosto che il solo tempo di incisione.
Quale processo è migliore per il testo piccolo?
La lavorazione laser CO2 è spesso preferita per testi molto fini e grafica dettagliata perché nessun diametro della taglierina limita la funzionalità allo stesso modo. Tuttavia, il limite, la messa a fuoco, le impostazioni e il contrasto effettivi devono essere convalidati con il testo reale più piccolo.
Quale processo è migliore per le leggende industriali più profonde?
L'incisione rotativa o CNC viene spesso scelta quando è importante controllare la profondità di incasso, la geometria della scanalatura, la foratura o la smussatura. La taglierina e la profondità devono essere adattate alla costruzione e al disegno della lamiera.
La compatibilità con laser o rotazione significa che la lastra è adatta per esterni?
No. La compatibilità di elaborazione e le prestazioni all'aperto sono proprietà separate. UV, umidità, temperatura, sostanze chimiche e durata prevista devono essere specificati per il materiale esatto.
Quali informazioni dovrebbe inviare un acquirente per una raccomandazione materiale?
Invia la macchina/processo, i colori frontale e centrale, la finitura, lo spessore, le dimensioni del foglio, il disegno del pezzo finito, la caratteristica più piccola, i fori o i profili, i requisiti di adesivo, l'ambiente, la quantità dell'ordine e le esigenze di imballaggio. Un file grafico rappresentativo migliorerà l'accuratezza del campione.
Scegli la lastra come parte del sistema produttivo
La giusta plastica per incisione non è il foglio con l'elenco più lungo di affermazioni generali. Una valida decisione sulla plastica con incisione laser o rotativa identifica la lastra il cui polimero, struttura della superficie e dimensioni si adattano alla macchina e il cui campione approvato soddisfa i requisiti del pezzo finito.
Per una revisione del materiale B2B, invia a LYSHIRE il tipo di attrezzatura, la grafica, l'ambiente di applicazione, la struttura del colore, lo spessore e la quantità prevista. Il team tecnico può consigliare il percorso laser o rotativo/CNC appropriato e preparare campioni per la valutazione della lavorazione prima della produzione in serie.

