Come pianificare una grafica a due profondità per fogli per incisione a tre strati
Come pianificare una grafica a due profondità per fogli per incisione a tre strati
La grafica dell'incisione a tre strati può rivelare due colori contrastanti da una faccia di lavorazione. Una produzione affidabile dipende dalla mappatura di ogni elemento grafico alla profondità corretta, dal test del materiale reale e dal mantenimento del file, del campione e della configurazione approvati sotto un'unica revisione.
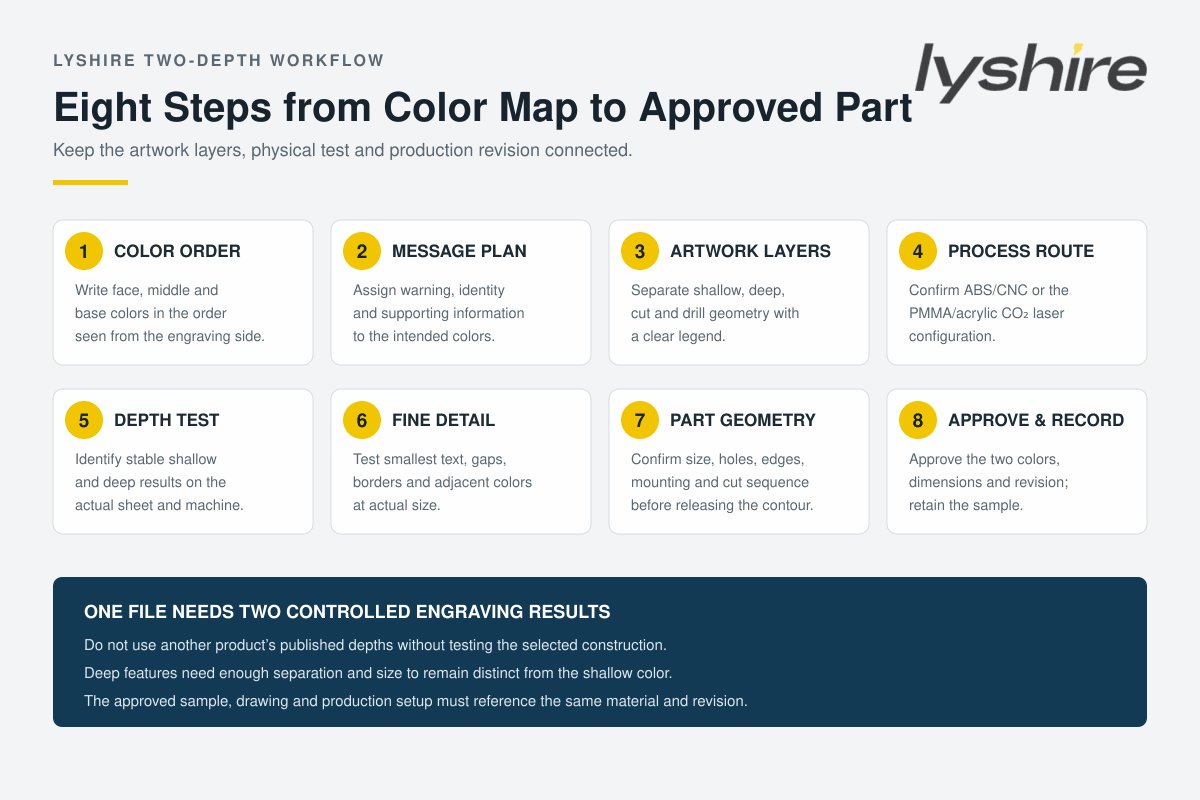
Risposta rapida:scrivere i colori degli strati in ordine dal lato dell'incisione rivolto verso il basso, assegnare ciascun messaggio al colore rivelato previsto, separare gli strati superficiali e profondi della grafica, mantenere il taglio e i fori indipendenti, confermare il percorso del materiale/processo, testare entrambe le profondità e il più piccolo dettaglio e approvare una parte finita rappresentativa prima della produzione in batch.
Per prima cosa conferma cosa significa "tre strati" per il foglio selezionato
La terminologia del settore non è perfettamente uniforme. Il glossario di Rowmark descrive i substrati a due e tre strati in termini di strati di copertura contrastanti e relazioni tra i nuclei, mentre il suo prodotto LaserMax Tri-Layer è specificamente descritto come pellicola, copertura e nucleo. Altre plastiche per incisione a tre strati possono utilizzare un'altra costruzione. Pertanto, la frase foglio per incisione a tre strati non è sufficiente per definire l'ordine dei colori visibile o la direzione di lavorazione.
Scrivi la costruzione dalla faccia di lavoro verso il basso. Per l'esempio bianco/rosso/nero in questa guida, l'ordine è faccia bianca, strato intermedio rosso e base nera continua. Un passaggio superficiale rimuove la faccia bianca e rivela il rosso. Un passaggio più profondo continua attraverso lo strato rosso e rivela il nero. Se l'ordine fosse nero/rosso/bianco, la stessa grafica produrrebbe un risultato completamente diverso.
Richiedi una sezione fisica, una campionatura colore o un campione approvato e identifica il lato dell'incisione. Non dedurre l'ordine da una piccola miniatura, dal codice prodotto o da un elenco di tre colori.
Inizia con la gerarchia dei messaggi, non con la profondità della macchina
Prima di assegnare le impostazioni del processo, decidi cosa significa ciascun colore nel progetto finito. Il colore centrale può riportare una parola di avvertenza, una fascia di stato o un simbolo chiave, mentre il colore di base riporta l'identificazione dell'apparecchiatura, istruzioni o testo di supporto. Ciò crea una gerarchia visiva senza riempimenti di vernice o pezzi applicati separatamente.
Il significato del colore è specifico del progetto. Uno strato intermedio rosso non rende automaticamente un segnale conforme a uno standard di sicurezza. Il progettista o il costruttore dell'apparecchiatura deve definire la dicitura, i simboli, l'uso e il posizionamento del colore richiesti in base allo standard applicabile e alla valutazione del rischio.
Utilizza la prova PDF per mostrare i colori finali previsti, non solo i colori del livello del disegno. Gli operatori dovrebbero essere in grado di confrontare l'anteprima sullo schermo, il foglio fisico e il campione finito senza interpretare un codice non documentato.
Crea una mappa esplicita dal colore alla profondità
| Gruppo di opere d'arte | Risultato visibile previsto | Significato produttivo |
|---|---|---|
| VOLTO / NON INCISO | Bianco | La superficie originale rimane; nessuna operazione di incisione |
| BASSO / COLORE 2 | Rosso | Rimuovi la faccia bianca e fermati all'interno dello strato intermedio rosso |
| PROFONDO/COLORE 3 | Nero | Rimuovere gli strati bianchi e rossi ed esporre la base nera continua |
| TAGLIO/PROFILO ESTERNO | Bordo rifinito | Operazione di contorno separata; non un colore di visualizzazione |
| FORI / ASOLE | Geometria aperta | Operazione di foratura o taglio con dimensioni e posizione controllate |
| NOTE / DIMENSIONI | Non elaborato | Informazioni sulla produzione escluse dall'output dell'incisione |
Assegna un nome ai livelli in base alla funzione anziché solo in base al colore del software. "SHALLOW_RED" e "DEEP_BLACK" comunicano più di "Livello 1" e "Livello 2". Aggiungi una legenda che mostra il colore finito richiesto, il gruppo di profondità previsto e il riferimento del materiale.
Costruisci opere d'arte pulite a dimensioni reali
Prepara la grafica dell'incisione a tre strati in scala 1:1, indica se le dimensioni utilizzano millimetri o pollici e includi la larghezza e l'altezza finite sulla prova. Converti il testo di produzione approvato in contorni mantenendo un master modificabile separato. Rimuovi percorsi duplicati, contorni aperti e geometrie nascoste che potrebbero essere eseguite due volte o entrare nel gruppo di profondità sbagliato.
Mantieni separati gli strati superficiali, profondi, tagliati, forati e delle note. Se un elemento grafico contiene elementi sia rossi che neri, dividere gli oggetti anziché utilizzare un effetto di aspetto che potrebbe essere appiattito o reinterpretato durante l'esportazione. Controlla che le maschere di ritaglio, i tracciati composti e le forme invertite rimangano corretti nel software di produzione.
Per i principi dettagliati sulla preparazione della grafica, consulta la guida alla grafica dell'incisione di precisione LYSHIRE e fornisci una prova PDF leggibile dall'uomo insieme al file vettoriale di produzione.
Seleziona insieme il materiale e il percorso di lavorazione
Trotec conferma che le materie plastiche laserabili sono disponibili in costruzioni a uno, due e tre strati e descrive le lastre acriliche modificate a due o tre strati per l'incisione e il taglio laser. LaserMax Tri-Layer di Rowmark è una struttura in acrilico antiurto specifica per il prodotto con profondità di incisione basse e profonde pubblicate. Queste cifre mostrano il concetto, non un'impostazione universale per ogni fornitore.
La configurazione ABS standard di LYSHIRE appartiene al percorso CNC/rotativo. I progetti laser a CO2 dovrebbero utilizzare la configurazione separata a base di PMMA/acrilico selezionata per la lavorazione laser. Non testare una lastra ABS standard con parametri laser copiati semplicemente perché un altro prodotto a tre strati è laserabile.
Indicare il tipo di macchina nella richiesta ed esaminare laSistema di lavorazione LYSHIRE. Se la lastra verrà fornita come parti finite, fornire la grafica e la geometria in modo da poter valutare il percorso di fabbricazione appropriato.
Determinare i risultati superficiali e profondi con una striscia reattiva
Un lavoro a due profondità necessita di due risultati visivi stabili. Crea una striscia reattiva che si muove gradualmente da una rimozione insufficiente del viso attraverso una rivelazione pulita di colore medio e poi verso il colore di base. La finestra poco profonda accettabile dovrebbe esporre il colore medio in modo coerente senza mostrare la base attraverso aree sottili.
Successivamente, stabilisci il risultato profondo. È necessario rimuovere i primi due strati e rivelare la base in modo netto senza tagliare inutilmente la sfoglia. Una profondità eccessiva può allargare le caratteristiche, aumentare il calore o il carico della taglierina e rendere più difficile il controllo delle regioni poco profonde adiacenti.
Registrare le impostazioni superficiali e profonde accettate con l'esatto materiale, spessore, riferimento lotto o campione, attrezzatura, lente o taglierina e data. Le profondità pubblicate da un altro prodotto possono costituire un contesto utile ma non devono sostituire il test.
Progettare per la finestra di processo più piccola
Lo strato superficiale può essere sottile, mentre il passaggio profondo deve viaggiare più lontano prima che appaia il colore di base. Questa differenza influisce sul testo piccolo, sugli spazi stretti e sui colori strettamente adiacenti. Una caratteristica che incide chiaramente in rosso può allargarsi, ammorbidirsi o fondersi se trasformata in nero con l'impostazione più profonda.
Testare separatamente il testo rosso più piccolo e il testo nero più piccolo. Prova anche le caratteristiche rosse e nere posizionate una accanto all'altra, gli angoli interni stretti, i bordi sottili, il testo invertito e le piccole isole. Lasciare una separazione sufficiente in modo che il passaggio profondo non disturbi un elemento poco profondo vicino.
Non esiste un'altezza minima del carattere o una larghezza del tratto per ogni foglio di incisione a tre strati. La struttura del materiale, lo spessore della superficie, lo spessore dello strato intermedio, il punto laser o la punta della taglierina, la profondità, la messa a fuoco, la concentricità e la grafica influenzano tutti il risultato.
Pianifica utensili CNC e rotanti per entrambe le profondità
Per l'incisione meccanica, la geometria della punta della taglierina determina il modo in cui un canale si allarga man mano che diventa più profondo. Una fresa a V, ad esempio, produce naturalmente un'apertura più ampia a una profondità maggiore rispetto a un passaggio poco profondo. Questo deve essere considerato quando lo stesso carattere tipografico appare sia nei colori medi che in quelli base.
Confermare l'affilatura dell'utensile, le condizioni del mandrino, il bloccaggio del foglio, il riferimento Z e la rimozione dei trucioli. Una piccola variazione nell'altezza del foglio può spostare una caratteristica dal rosso al nero, in particolare dove la finestra accettabile dello strato intermedio è stretta. Testare diverse posizioni sul lenzuolo se la planarità o le condizioni del letto possono influire sulla profondità effettiva.
Incidi le informazioni superficiali e profonde mentre la parte è ancora ben supportata ogni volta che la geometria e la strategia CAM lo consentono. I fori e i contorni esterni possono quindi essere completati secondo la sequenza verificata, con la ritenzione delle piccole parti pianificata prima del taglio finale.
Pianifica la grafica laser come operazioni separate
Nella configurazione laser appropriata basata su PMMA/acrilico, le opere d'arte superficiali e profonde devono essere assegnate a operazioni o gruppi di parametri separati. Non fare affidamento su colori discreti dello schermo senza una legenda dei livelli. Verificare che i contorni di taglio vettoriale non possano ricevere accidentalmente un'impostazione di incisione e viceversa.
La profondità può essere regolata attraverso combinazioni controllate di potenza, velocità, risoluzione, passaggi e messa a fuoco in base all'attrezzatura e al materiale selezionato. Evitare di presentare un set di parametri come universale. Ispezionare eventuali residui, calore eccessivo, danni superficiali ed esposizione incompleta del colore medio o base.
Se vengono utilizzati più passaggi, verificare l'allineamento e se il passaggio successivo influisce sulla grafica adiacente poco profonda. Un campione rappresentativo dovrebbe contenere lo stesso mix di caratteristiche piccole, grandi, superficiali e profonde del lavoro reale.
Controlla dati variabili e layout ripetuti
Le etichette a tre strati spesso combinano grafica di avvertenza fissa con numeri di apparecchiature, posizioni o dati seriali variabili. Definire quali campi variabili utilizzano il colore intermedio e quali utilizzano il colore di base. Un foglio di calcolo strutturato dovrebbe contenere una riga per parte, un ID univoco, testo esatto e il gruppo di opere d'arte previsto.
Genera una prova che mostra il risultato finale rosso e nero per i record rappresentativi. Controlla il valore più lungo, il testo più piccolo e tutti i caratteri al di fuori della lingua principale. Riconciliare il conteggio delle righe, la quantità richiesta e la lista di imballaggio prima della produzione.
Non ribattere manualmente le correzioni sulla macchina. Aggiorna la fonte controllata, emetti una nuova revisione e rigenera il file di produzione e la prova.
Integra fori, profili e montaggio
Il disegno dovrebbe definire le dimensioni finite, lo spessore, il raggio dell'angolo, il diametro del foro e le posizioni centrali, le fessure, i ritagli, i requisiti dei bordi e il montaggio. Mantenere la geometria del taglio separata dalle due profondità di incisione. Un foro non deve essere confuso con un'immagine circolare nera, anche se entrambi appaiono scuri nell'anteprima.
Se è necessario un supporto adesivo, specificare il substrato di installazione, la struttura, la curvatura e l'ambiente. I fori meccanici e l'adesivo possono influenzare i margini utilizzabili e la spaziatura della grafica superficiale e profonda. Controllare la distanza della testa del dispositivo di fissaggio ed evitare di posizionare il testo critico troppo vicino a un bordo tagliato.
Approvare il campione più esigente
L'esempio non deve contenere solo testo di grandi dimensioni. Includere l'elemento superficiale più piccolo, l'elemento profondo più piccolo, la spaziatura rossa/nera più vicina, l'area riempita più grande, i fori pertinenti, il contorno esterno e il metodo di montaggio previsto. Ispezionare la separazione dei colori, i residui, la profondità, le dimensioni, i bordi e le condizioni della superficie.
Registra l'ordine dei colori del materiale, la costruzione, lo spessore, la revisione della grafica, le impostazioni superficiale/profonda e la data del campione approvata. Se l'ordine dei colori o il modello del materiale cambia, ripetere il test invece di mantenere le vecchie impostazioni.
Per l'ispezione della produzione, confrontare le parti con il campione approvato sotto un'illuminazione coerente. Verificare che le caratteristiche poco profonde rimangano del colore medio e che le caratteristiche profonde raggiungano costantemente la base senza sfondamenti involontari.
Guasti comuni e controlli correttivi
| Problema osservato | Elementi da rivedere |
|---|---|
| Le aree rosse poco profonde mostrano punti neri | Finestra di profondità, livello del letto, planarità della lamiera, fuoco o riferimento Z, condizione dell'utensile e consistenza dello strato intermedio |
| Le aree nere profonde contengono ancora rosso | Incastonatura profonda, passate, geometria della fresa, messa a fuoco, residui ed esatta struttura del materiale |
| Il testo nero diventa più largo del testo rosso | Geometria del passaggio profondo, larghezza della taglierina a V, diffusione del laser, peso del carattere e confronto dei campioni |
| Le caratteristiche rosse e nere si fondono | Spaziatura, espansione delle funzionalità profonde, sovrapposizione della grafica, ordine di processo e test del dettaglio minimo |
| Nella produzione compaiono colori errati | Direzione della faccia, ordine dei colori, mappatura dei livelli della grafica, codice materiale e legenda dell'operatore |
| L'ordine di ripetizione sembra diverso | Modello del materiale, lotto, registro delle impostazioni, utensile o ottica, revisione del campione e condizione della macchina |
Confine di progettazione:un foglio a tre veli non migliora automaticamente la precisione o la durata. Il successo dell'output a due profondità dipende dall'esatta costruzione, dal percorso del materiale, dalla spaziatura della grafica, dall'elaborazione controllata e dal campione approvato.
Lista di controllo RFQ per progetti a tre strati a due profondità
Invia a LYSHIRE l'ordine dei colori dall'incisione rivolta verso il basso, percorso del materiale, spessore, formato del foglio intero o della parte finita, grafica con strati poco profondi/profondi/tagliati, prova colore PDF, testo e spazio più piccoli, dimensioni, fori, montaggio, ambiente, tabella dei dati variabili, quantità, approvazione del campione e requisiti di ispezione.
Per ordini di colori personalizzati, forme non standard o supporto adesivo, vedereApplicazioni personalizzate LYSHIRE. Il team tecnico può verificare se la struttura richiesta e il percorso del processo sono adatti per il campionamento.
Domande frequenti
Ogni foglio a tre veli rivela due colori su un lato?
No. La terminologia e la costruzione del settore variano. Conferma l'esatto ordine degli strati e il lato dell'incisione per il prodotto selezionato.
Una profondità di incisione può rivelare entrambi i colori inferiori?
No. I colori intermedi e di base richiedono risultati controllati separati. Le esatte impostazioni di profondità e profondità devono essere stabilite sul foglio reale.
Le profondità di incisione pubblicate possono essere copiate da un'altra marca?
Usateli solo come informazioni di base. Lo spessore dello strato, il materiale, la macchina, lo strumento e il risultato desiderato variano, pertanto è necessario un test rappresentativo.
Le opere d'arte superficiali e profonde dovrebbero essere posizionate su livelli separati?
SÌ. Mantenere le note superficiali, profonde, di taglio, dei fori e di produzione chiaramente separate e fornire una legenda colore/profondità.
Le lastre a tre strati LYSHIRE possono essere lavorate al laser o a CNC?
Scegli la costruzione corretta. L'ABS standard appartiene al percorso CNC/rotativo; I progetti laser CO2 dovrebbero utilizzare la configurazione separata basata su PMMA/acrilico.
Cosa deve contenere il campione di approvazione?
Includere gli elementi più piccoli superficiali e profondi, la spaziatura bicolore più vicina, i fori pertinenti, il contorno esterno e il metodo di montaggio previsto.
Richiedi una revisione della grafica a tre strati
Invia a LYSHIRE l'ordine dei colori, la grafica superficiale/profonda, il percorso del materiale, le dimensioni, il dettaglio più piccolo e la quantità. Il team tecnico può rivedere la struttura e il piano di campionamento rappresentativo.
Contatta LYSHIRERiferimenti di materiali a tre strati:Plastiche laser Trotec a due o tre strati, Specifiche Rowmark LaserMax Tri-Layer, Descrizione della costruzione Rowmark Tri-LayerEGlossario della terminologia del materiale Rowmark.